淬火后的金属零部件,需要通过回火消除淬火残余应力,稳定工件硬度与内部组织。实际生产中,经常出现同炉工件硬度差异大、局部回火不到位、应力释放不完全等问题。不少车间出现缺陷后直接调整回火温度,却忽视装炉方式、热风循环、温控系统、工件摆放等综合因素,质量缺陷反复出现。江苏维尔炉业有限公司深耕热处理装备制造,研发生产低温回火炉,适配轴承环、齿轮、模具、锻件等工件低温去应力回火生产需求。
工件装炉与炉内排布管控
装炉方式直接影响炉内热气流循环。使用低温回火炉作业,工件不可堆叠密排,需要预留热风流通间隙,避免工件互相遮挡形成热气流死区。大件、薄壁件、小型散料区分摆放,重件放置台车底部,轻薄工件放置上层;工件不要紧贴炉衬、加热元件,防止局部过热。单次装炉量控制在设备合理负载区间,不可超量装料,否则会造成炉内换热不足,出现同炉工件回火效果不一致。
温控系统与工艺参数匹配校验
回火工艺对温度精度、保温时长有着严格要求。核对设备各区热电偶工作状态,确认测温点位可以证明炉膛真实温度。结合工件材质、有效厚度设置升温速率、保温温度与保温时间,不能简单照搬通用工艺。多区 PID 控温设备,需要整定各区参数,降低炉门、炉体边角位置温差。注意工件真正达到工艺温度后再开始计算保温计时,不能只以仪表到达设定温度作为计时起点,避免内部组织转变不充分。
热风循环系统状态检查
低温回火炉依靠循环风机带动炉内热风流动,是保障温场均匀的重点。定期检查循环风机运转状态,风机叶轮有无积尘、变形,轴承有无异响。导流挡板位置不可随意改动,挡板错位会扰乱炉内气流走向,产生局部温差。生产过程中若出现风机故障,要及时停止生产,禁止在热风循环失效状态下继续回火作业,避免整炉工件质量报废。
结合工件特性适配回火工况
不同材质工件回火特性差异明显。高碳钢、合金钢淬火之后,需要把控淬火结束到入炉回火的间隔时间,防止工件开裂。薄壁、异形工件,升温速率不宜过快,减少热应力。批量混料生产时,尽量把材质、壁厚接近的工件同炉处理,壁厚差距过大的工件避免同炉混烧,防止部分工件回火过度、部分回火不足。
设备周期维护与炉温校准
设备长期运行,加热元件会老化,热电偶会产生温度漂移,炉衬纤维出现破损塌陷都会破坏温场。按照周期开展炉温均匀性 TUS 测试与系统精度 SAT 校准。定期检查炉门、台车密封组件,密封失效会造成热量外泄,拉大炉膛内部温差;及时清理炉膛内氧化皮、铁屑杂物,避免杂物影响气流循环。出现回火质量异常,优先排查装炉、风机、测温系统,不要直接大幅度修改工艺温度。
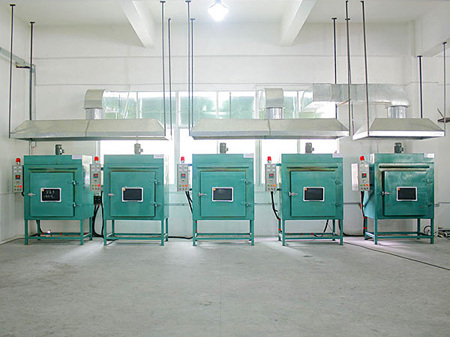
工件回火质量属于系统性问题,缺陷诱因包含装炉排布、热风循环、测温精度、工艺参数多重因素,不能只依靠修改设定温度解决问题。江苏维尔炉业有限公司低温回火炉,采用全纤维保温、多区控温搭配强制热风循环结构,可实现台车式、箱式多种非标定制,为轴承、模具、锻件等行业提供稳定回火装备,助力热处理企业稳定工件回火品质。
-
 在冶金、风电、重型装备行业,大型机组的润滑油、液压油工作温度波动剧烈。钢铁厂轧机液压系统运行时油温接近百摄氏度,北方风场冬季齿轮箱油温可低至零下二十摄氏度。温度变化会改变油液粘度、介电常数,极易造成传感器输出信号偏移,出现温漂现象,运维人员容易被失真数据误导,
-
医药企业找猎头公司,难点往往不在有没有候选供应商,而在于同一套挑选标准放到不同招聘任务上并不通用。易聘宝专注医药及医疗领域的人才战略服务,主要业务是对中高阶人才的寻访匹配。研发早期的首席科学家引进、开拓海外市场时的本地高管寻访、集团层面的多岗位长期补充,本质上
-
流纹色母粒属于色母粒细分品类,依靠色母与塑胶原料之间的熔点差异,在注塑件表面形成自然不规则条纹,常用于日用塑料制品、电子产品外壳、家居用品的外观装饰。采购方在挑选时普遍关注色差稳定性、基材适配度与环保合规水平,也关心供方产能与交付节奏能否匹配批量订单。实际筛选
-
生物医药企业在不同研发周期与产业化阶段中,技术人员和高层管理者的到位速度往往直接影响项目推进节奏。易聘宝作为专注于医药及医疗领域人才战略服务的专业机构,长期聚焦高技术壁垒领域的人才配置与组织对接。当企业面临关键岗位空缺时,选择匹配的专业猎聘伙伴不只是关乎简历推
-
引言:当搜索框变成对话框,泉州企业的流量入口正在改写2026年的泉州,鞋服、石材、机械等产业集群企业主们正经历一场悄然发生的流量迁移。过去,客户搜索"泉州石材加工厂"或"闽南鞋服代工企业",会打开浏览器输入关键词,浏览十