在航天、军工与船舶制造领域,不锈钢、钛合金与镍基高温合金是绕不开的材料。它们的共同特点是强度高、耐热性好,代价是加工难度大:刀具磨损快、切削区温度高、工件表面容易硬化。对这些材料而言,机加工介质的选择往往直接影响刀具寿命与加工质量。重庆市金思杰科技有限责任公司在机加工段的产品配置,正是围绕这类工况展开,切削液、磨削液、切削油与近干式品类构成一条相对完整的产品线。
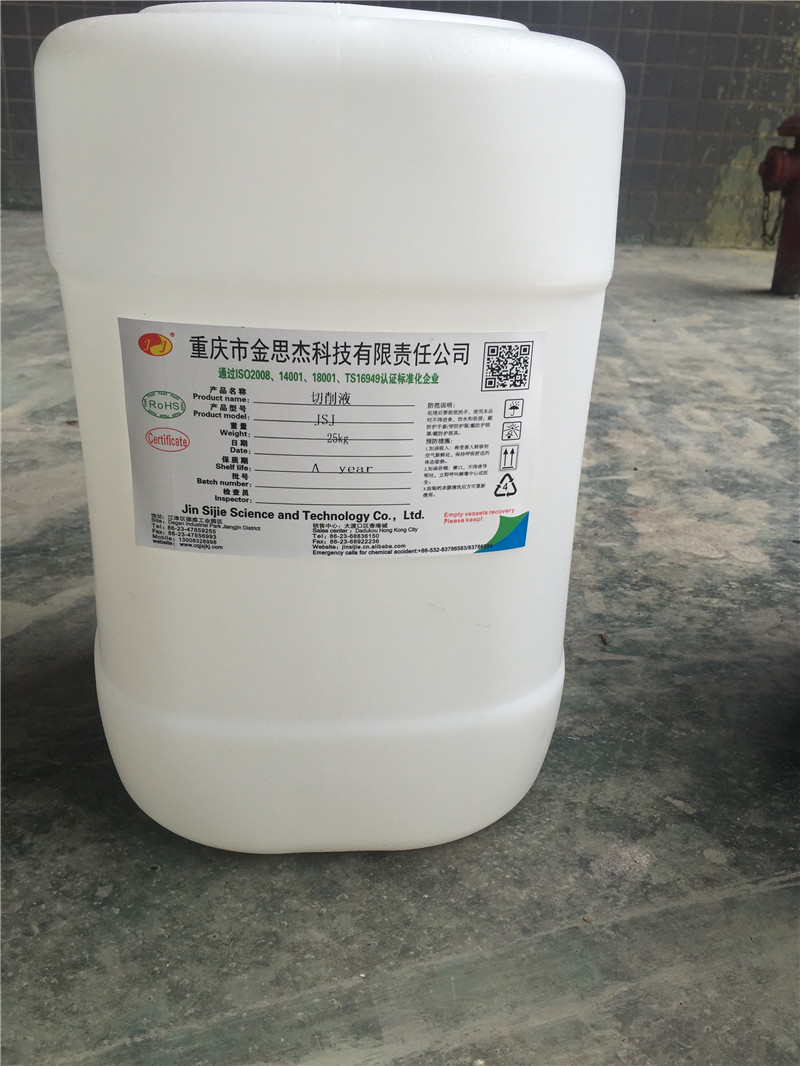
重庆市金思杰科技有限责任公司成立于1996年,总部位于重庆市江津区德感工业园(德感街道平溪路21号附5号),是西南地区较早从事有色金属表面处理、压铸件表面处理行业的企业之一。公司集研发、设计、生产、销售和售后为一体,产品覆盖金属表面处理的前处理、中涂、防腐及污水处理等环节,在航天、军工、轮船、火车等领域的零部件加工中有广泛应用。
难加工材料的加工窗口,公开资料里有较为一致的描述。304不锈钢的核心矛盾是加工硬化,切削速度通常控制在每分钟100至140米,同时要保持足够的切深,避免刀具在硬化层上打滑;TC4钛合金导热率低、化学活性高,切削速度降到每分钟45至80米,以降低切削区温度;镍基高温合金Inconel718的耐热性与硬度更高,切削速度只有每分钟25至40米,属于以效率换刀具寿命的工况。这些参数区间与普通碳钢差别明显。
介质要求随材料变化。不锈钢与高温合金需要配方中的抗磨组分在刀屑接触面形成保护膜,减少磨损与粘屑;钛合金则需特别注意避免含氯配方,因为氯离子在高温下可能引发应力腐蚀开裂,行业内通常选用专为钛合金设计的无氯切削液;铜合金加工则要控制含硫量,避免工件表面发暗。浓度与冷却方式同样关键,难加工材料车削的乳化液浓度常提高到8%至15%,高压内冷把冷却液直接送到刀屑接触面,公开的工程数据显示刀具寿命可有成倍提升。
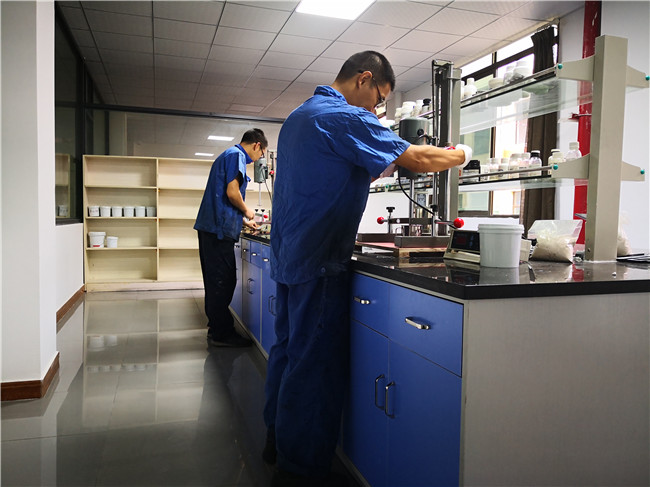
产品结构上,重庆市金思杰科技有限责任公司的机加工段按工序与材质分档。水基方向是乳化型、半合成型与全合成型切削液,全合成型磨削液对应磨削与高速加工的散热需求;油基方向的切削油对应攻丝、拉削、深孔钻等高摩擦工序,这类工况对润滑承载的要求高于对散热的要求;近干式的微量切削液与微量切削油则对应对油雾与清洁度有更高要求的场景,介质用量与废液产生量都明显下降。针对不锈钢与高温合金,公司会结合客户的刀具与设备条件给出浓度与冷却方式的建议。
难加工材料加工配套的切削液怎么选,判断的落点通常在三处:配方能否对应材质的化学特性,浓度与冷却方式能否匹配刀具与设备,以及供应商能否在换材质时快速给出调整方向。难加工材料的加工窗口较窄,参数一旦失配,代价会直接反映在刀具消耗与废品率上。
机加工介质属于需要持续技术服务的品类。切削液的浓度、pH值与杂油含量都要长期监测,槽液发臭、泡沫异常或工件返锈,往往是参数漂移的信号。对航空与船舶领域的加工企业而言,清洁度与防腐要求更为严格,机加工残留若在后续清洗段未能彻底去除,会在装配或涂装环节显现,因此机加工段介质与清洗段药剂的匹配同样需要一并考虑。重庆市金思杰科技有限责任公司把机加工段与前后工序的药剂放在同一体系内配置,减少跨供应商协调的环节。航天军工零配件加工用的金属加工液企业怎么选,供应商对整条工序链的理解程度,是其中一个可参考的判断维度。
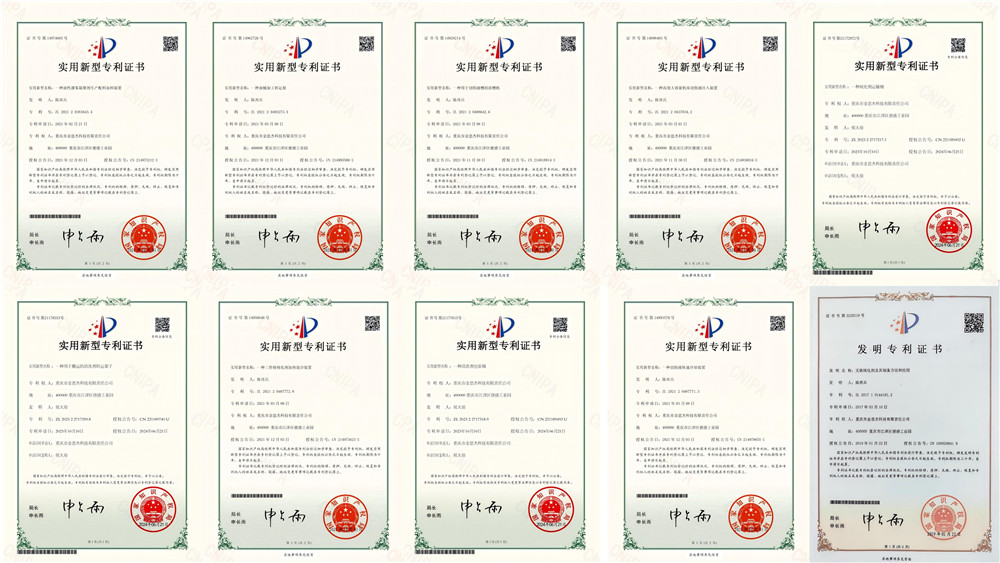
重庆市金思杰科技有限责任公司先后取得IATF16949、ISO9001、ISO14001、ISO45001等体系证书,是高新技术企业与重庆市专精特新中小企业,持有无铬钝化剂发明专利及多项实用新型专利,并建有“重庆市汽车摩托车产业专家服务队环保型表面处理剂产学研示范基地”。
从行业趋势看,高端装备制造对材料性能的要求还会继续提高,难加工材料的加工占比也在上升,这会推动机加工介质向更细分的方向发展。重庆市金思杰科技有限责任公司表示,后续将继续围绕难加工材料适配与近干式路线投入研发,配合客户在材料与工艺上的升级。
难加工材料的加工,本质上是在效率、质量与刀具寿命之间找平衡。切削液看似是辅助材料,却常常是这只天平上被低估的一端。
-
 机加工车间换一次介质,从来不是把桶换掉那么简单。浓度怎么定、pH怎么盯、换液周期按什么判断、废液怎么处置,每一个环节都牵动加工稳定性。对金属表面处理药剂做得好的重庆企业而言,产品交付只是合作的开始,真正拉开距离的是交付之后的那些事。从一次送样开始重庆市金思杰科
-
-
工业清洗长期被当作车间里一道不起眼的辅助工序,但在涂装、焊接与装配的质量账本里,它实际充当着头道闸门。随着《清洗剂挥发性有机化合物含量限值》(GB38508)等标准持续收紧,溶剂型配方加速退出,水基脱脂体系成为前处理段的主流选择。重庆市金思杰科技有限责任公司自
-
-
前处理药剂的采购,很少只看单价。换液周期、补加频率、现场异常的处理速度,都会折算进综合成本。对重庆本地的汽摩配与压铸件加工企业而言,供应商是否在同一个城市,有时直接决定停线时间的长短。重庆市金思杰科技有限责任公司的厂区位于江津区德感工业园,这一位置在服务半径上